


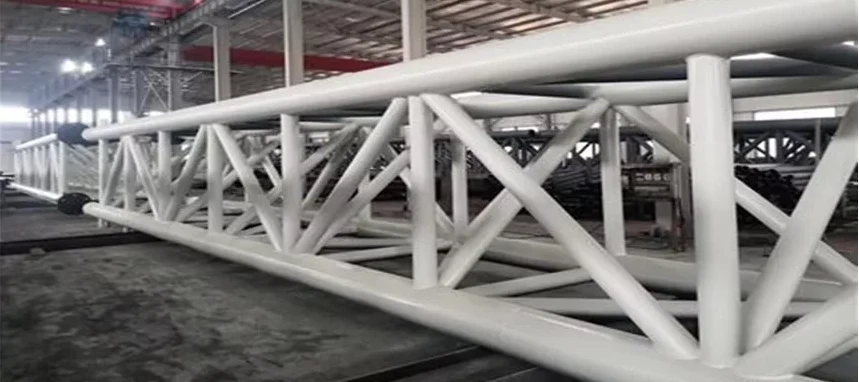
Structurile noastre de țevi de oțel de înaltă-rezistență poartă acoperișuri-cu deschidere mare printr-o rețea triunghiulară de tuburi rotunde netede unite prin noduri sudate complet-profilate CNC-, complet-rigide. Capetele ramurilor sunt tăiate la mașină-la profilul coardei și sudate direct, astfel încât îmbinarea nu are nevoie de plăci de gușaj, menține fluxul de sarcină curat și oferă fermeiului un aspect clar, obișnuit. Deoarece funcționează în mare parte în forță axială, zăbrelele rămân ușoare pe distanțe lungi și libere, în timp ce secțiunile rotunde rezistă bine la torsiune și scad rezistența vântului pe acoperișurile expuse.
Fermele sunt prefabricate în-segmente sudate din fabrică și îmbinate numai pe șantier cu flanșe de capăt și șuruburi de-înaltă rezistență - fără sudură în câmp principal. Livrăm un-stop: detalii Tekla la desenele dvs., profilare și tăiere CNC, sudură automată, inspecție de calitate, sablare și acoperire, apoi ambalaj segmentat pentru export - în termen de 24 de ore.

Note de performanță și proiectare în inginerie
Această secțiune explică modul în care țevile rezistă la sarcinile acoperișului și cum sunt verificate nodurile sale sudate, astfel încât să o puteți specifica cu încredere.
Eficiența rețelei triunghiulareÎndoirea - este rezolvată în forțe axiale ale elementelor, reducând greutatea proprie și costul fundației față de o grindă solidă la sarcină egală.
Nod sudat complet-rigid- sudura de ramificație profilată transferă momentul și forfecarea direct pe coardă fără placă de gușă și un profil curat și obișnuit.
Secțiune-glisă redusă, torsiune-puternică- tuburile rotunde reduc sarcina vântului pe acoperișurile expuse și oferă o rezistență la torsiune mai bună decât secțiunile deschise.
Capacitate eoliană și seismică- proiectat pentru vânt de 200 km/h (Z=2) și gradul de cutremur 4, cu sarcini de 50 kg/m² și praf de 10 kg/m².
Îmbinare pe câmp fără sudare pe șantier- Segmentele fabricii se întâlnesc prin flanșe de capăt și șuruburi de-înaltă rezistență, menținând sudarea pe șantier la un nivel minim.
Detalierea- Modelul Tekla 3D emite desene de fabricație, nod și montaj.
Standarde de proiectare aplicabile:GB 50017 · GB 50009 (Cod de încărcare) · AISC 360 / EN 1993-1-1, așa cum este selectat pe piața țintă.

Specificația țevilor de oțel
| Tip de structură | Truss pentru țevi de oțel |
| Tub | Oțel Q235B, Grund epoxidic zinc cu vopsea PU |
| Pane | Q235B, oțel galvanizat secțiune C cu vopsire în două straturi |
| Acoperiș și panou de perete | V-760 dublu-strat de oțel cu clemă din sticlă din bumbac mătase (0,5 mm+75mm{{+0.4mm), tablă de oțel zincată de aluminiu{-V{760 0.5mm cu oțel + Pătură din vată de sticlă cu hârtie de aluminiu-+ plasă de sârmă de oțel, foaie de aluminiu |
| Foaia de luminator | V-760, 1,2 mm / V-900, 1,0 mm / V-780, 1,2 mm |
| Manşon | Oțel Q235 și #45, electro-galvanizare |
| Bolt ball | Oțel #45, grund epoxidic zinc cu vopsea PU |
| Uşă | Ușă glisantă cu panou sandwich EPS, opțiune ușă rulanta |
| Formă | personalizați |
| Sarcina de vant | 2 (200 km/h) |
| Sarcina de cutremur | 4(Z=4) |
| Încărcare live | 50Kg/mp |
| Sarcina de praf | 10Kg/mp |
| Temperatură | +/-30 de grade |
Avantajele de bază ale țevilor de oțel
CNC-profilat complet-noduri rigide- capete de ramificație sunt tăiate la mașină-la profilul coardei și sudate direct, oferind o îmbinare puternică și curată, fără placă de gușaj.
Fără sudare în câmpul principal- ferme se livrează ca segmente-sudate din fabrică și îmbinare la fața locului cu flanșe de capăt și șuruburi de-înaltă rezistență.
Ușoară, încărcați-zăbrele perfectă- structura goală triunghiulară lucrează în forță axială, economisind oțel și greutate pe trave față de grinzile solide sau deschise-.
Tuburi rotunde cu tragere mică-- secțiunea circulară scade presiunea vântului pe stadionul expus și pe acoperișurile de coastă și rezistă bine la torsiune.
Aspect uniform-gata făcut- nodurile sudate obișnuite și elementele rotunde oferă linii curate pentru acoperișurile și atriumurile vizibile din punct de vedere arhitectural.

Aplicații ale țevilor de oțel
Constructii industriale- Suport de acoperiș pentru atelierele de cadru de portal-, acoperișuri pentru depozite-cu deschidere mare, cadre pentru instalații de mașini grele-și rafturi pentru țevi.
Clădiri comerciale și civileAcoperișurile principale din - expoziție-centrul de expoziții,-arene de sport spații mari,-cadre deschise de atrium și parcare-cadre superioare de garaj.
Infrastructura de transport- acoperișuri ale terminalelor de aeroport și gări, grinzi-pasajului superior și copertine ale stațiilor de taxare-pe autostradă.
Poduri și viaducte- grinzi sudate CHS și structuri de apropiere unde este preferată o zăbrele puternică și ușoară.
Inginerie specială- Suport de mezanin din oțel, ferme de susținere a rezervoarelor mari-, sere agricole și suporturi pentru echipamente pentru instalații energetice noi-.

Selectarea tipului și a membrilor
| Membru | Material/Detaliu | Funcţie |
|---|---|---|
| Tuburi pentru acorduri (sus și jos) | Tub rotund CHS, Ø pe design, Q235B/Q355B | Elemente principale continue care transportă îndoirea ca forță axială. |
| Tuburi web (ramuri). | Tub rotund CHS, Ø mai mic, capăt profilat CNC- | Sistemul de bandă triunghiulară transferă forfecarea și menține greutatea redusă. |
| Nod sudat | Sudura profilată de ram-capăt (complet-rigidă) | Ramă directă-la-sudură coardă, fără placă de gușă. |
| Flanșă de capăt | Placă cu găuri pentru șuruburi pre-forate-de înaltă rezistență | Îmbinare pe câmp între segmentele fabricii, fără sudare pe șantier. |
| Pane (opțiune de kit) | Q235B zincat C-secțiune, vopsire în două-strat | Element secundar de acoperiș peste ferme. |
Ghid de instalare și montare
Sortare truse- distribuiți segmente sudate din fabrică-numărate pe desenul de montaj înainte de ridicare.
Pre{0}}asamblare la sol- aliniați flanșele de capăt, strângeți șuruburile-de înaltă rezistență și pre-setați orice cambra pe sol pentru distanțe lungi.
Segment lift & tie- ridicați cu o macara, ridicați în ordine și legați acoperișul și contravântuirea; cuplul-verificați îmbinările cu șuruburi ale flanșei înainte de testarea sarcinii.
Procesul de producție și controlul calității țevilor de oțel
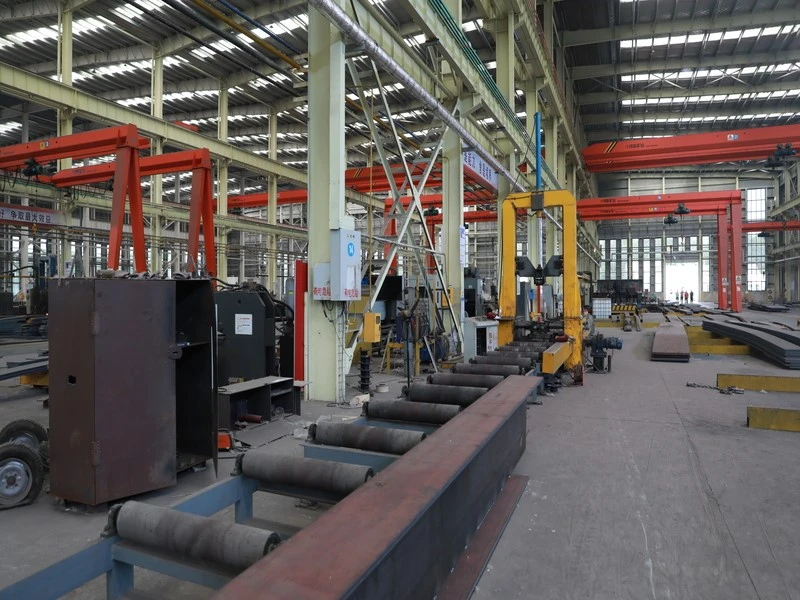
Fluxul de producție
Primirea materialului- tuburi rotunde verificate conform MTC pentru grad, randament și grosimea peretelui.
Tăiere CNC și pregătire nod profilat- acorduri tăiate la lungime; capete ale ramurilor CNC-profilate pe profilul coardei (forma șa).
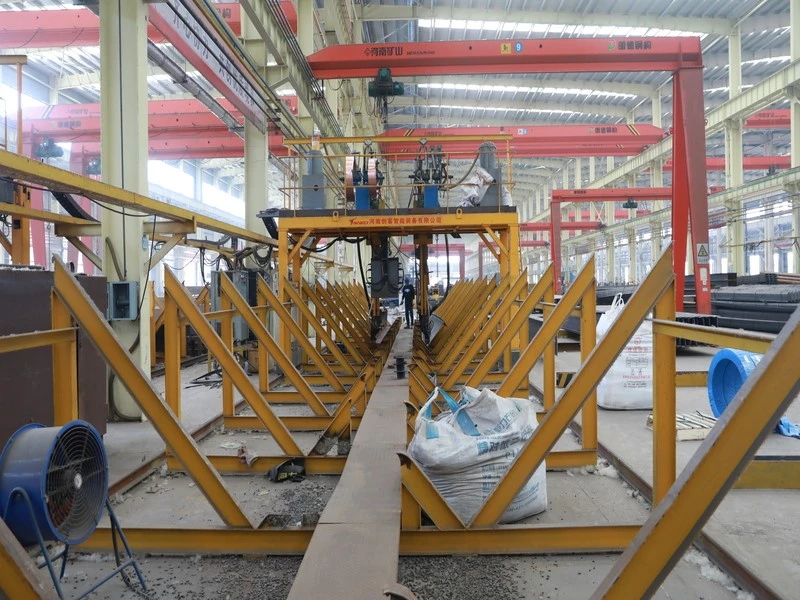
Încărcați-în jiguri- coarda de jos aliniată, tuburile de ramificație poziționate la unghiurile nodurilor de desen.
Sudare automată și manualăSudura - ram-la-coardă de-a lungul cusăturii profilate; FIERAstrau automat cu finisare manuala.
Îndreptare și ansamblu-flanșă de capăt- distorsiune corectată; flanse gaurite si montate la capetele segmentelor.
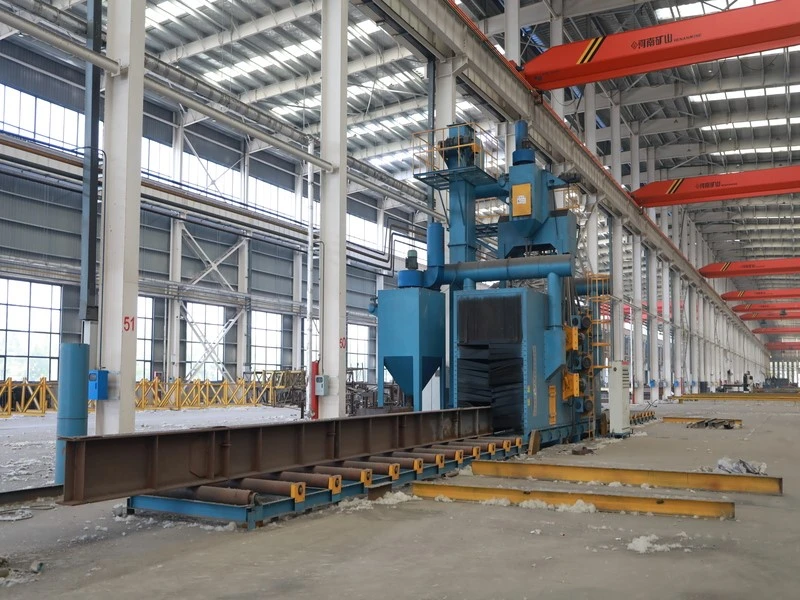
Sablare și acoperire- împușcat-, apoi acoperit cu epoxi-zinc/GRP sau galvanizat, în funcție de opțiune; de încercare-segmente de potrivire pentru îmbinare.



Controlul calității
Verificarea materialului- Chimia și randamentul Q235B/Q355B au fost verificate în comparație cu MTC înainte de lansare.
Integritatea sudurii- 100% UT pe ramuri critice-la-sudură de coardă plus MT, fără fisuri sau porozitate.
Verificare profil și îmbinări- geometria nodului profilat și potrivirea șurubului de flanșă au fost verificate pe ansamblul de probă.
Acoperirea și verificarea dimensiunilor- DFT de grund/acoperire, element și geometrie de deschidere, cu o verificare de probă a sarcinii-.
Ambalare și transport
| Articol | Detaliu |
|---|---|
| Ambalare | Segmente-sudate din fabrică, grupate pe locaș, cu căptușeală, ancorare și protecție pentru colțuri. |
| Transport | Raft-plat/container de 40' de încărcare proiectată; ambalaj anti-rugină pentru transportul maritim. |
| Perioada de graţie | De obicei, 30-45 de zile lucrătoare. |
| Marcare | Numerele pieselor și ale flanșelor pe compartiment se potrivesc cu desenul de montaj pentru o sortare rapidă. |
| Documentele au fost expediate | Lista de ambalare, factură, certificate de fabrică, rapoarte NDT și desene de montaj. |

FAQ:
De ce să folosiți o îmbinare tubulară sudată în loc de noduri sferice cu șuruburi sau cu șuruburi{0}}pentru ferme?
Capătul profilat al ramificației este sudat direct pe coardă, oferind o îmbinare complet-rigidă, curată și{1}}cu economisire a materialului, fără placă de gușaj; este alegerea standard pentru acoperișurile permanente-de întindere mare, unde rigiditatea și estetica contează.
Cum sunt îmbinate pe șantier secțiunile prefabricate de fermă?
Fermele mari sunt împărțite în -secțiuni sudate din fabrică și îmbinate la fața locului cu flanșe de capăt și șuruburi de-înaltă rezistență -, nu este necesară sudarea în câmp principal a elementelor.
Sunt grinzile-rotunde mai ușoare decât grinzile H-sau unghiulare?
O zăbrele CHS funcționează în mare parte în forță axială, astfel încât economisește oțel și greutate pe trave, în timp ce secțiunea rotundă reduce, de asemenea, rezistența la vânt și oferă o rezistență mai bună la torsiune - un echilibru bun pentru deschideri lungi libere.
Ce protecție împotriva coroziunii se aplică țevii?
Membrii sunt împușcați-săblați și acoperiți -, de obicei, grund epoxidic-plus strat superior de zinc, sau-zincați la cald pentru zonele de coastă/saline - pentru a proteja îmbinările sudate și suprafețele coardelor.
Cum se expediază țevile foarte lungi în străinătate?
Sunt fabricate în segmente transportabile,-sudate din fabrică, care se livrează pe rafturi plate sau în containere, apoi sunt flanșate și fixate împreună la fața locului, folosind elemente numerotate și un desen de montaj.


